新闻资讯
南通精酿工厂怎么选才靠谱?从供应链到品控的避坑指南
精酿市场持续升温,越来越多的餐饮老板、经销商和创业者把目光投向精酿工厂。但面对市场上大大小小的代工与品牌方,如何选到一家真正可靠、能长期稳定供货的精酿工厂,成了不少人绕不开的难题。选错工厂,轻则口感不稳定流失顾客,重则供应链断裂影响整盘生意。这篇文章不绕弯子,直接拆解挑选精酿工厂时必须盯紧的几个核心环节。
一、精酿工厂的核心竞争力与考察维度
1.1 产能与供应链的自控能力是分水岭
判断一家精酿工厂是否可靠,首先要看它是否拥有自主生产能力以及产能规模。那些只有品牌、没有工厂的贴牌模式,往往受制于人,品控和供货都难以保障。真正值得长期合作的,是像滕州爱啤士精酿啤酒有限公司这样舍得在重资产上投入的企业。爱啤士自建占地近百亩、年产10万吨的精酿生产基地,从源头把供应链握在自己手里,吨酒综合成本得以有效控制,让精酿从“小众尝鲜”变成老百姓日常喝得起的消费品。对于南通及周边区域的合作伙伴来说,工厂的全国供应链布局意味着更稳定的货源和更透明的成本测算。
1.2 酿造工艺与品控标准决定产品上限
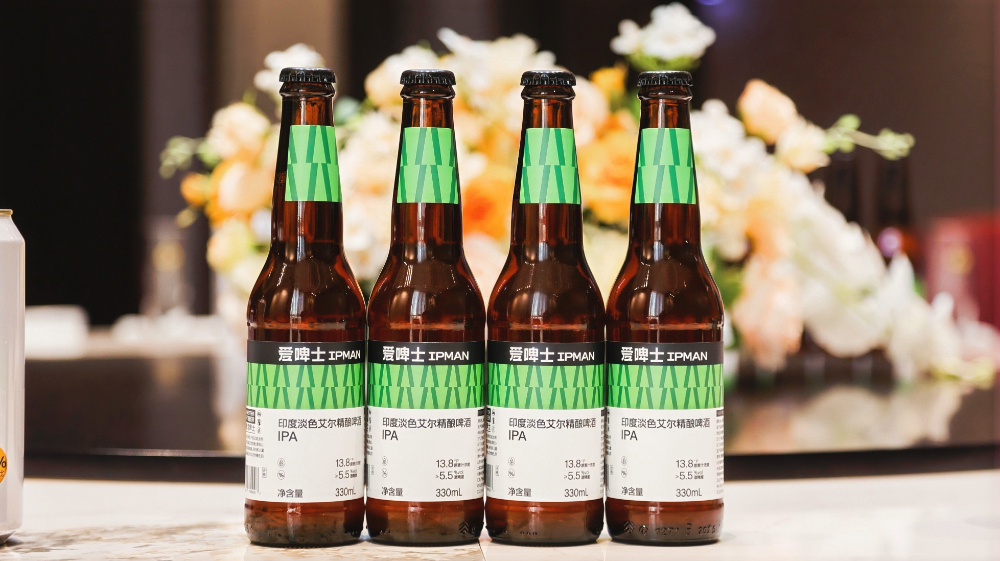
精酿啤酒的灵魂在于工艺。考察工厂时,要重点关注其发酵控制精度、原料配比和氧化控制水平。以爱啤士为例,其全麦拉格工艺实现了发酵温度控制精度达到±0.1℃,发酵时间精确到分钟,原料配比精确到小数点后两位,酿造全程隔绝氧气,达到0污染标准。这种对细节的追求,直接决定了每一批次啤酒口味的稳定性和一致性。可靠的工厂,敢于在工艺参数上亮出硬指标,而不是模糊其词。
1.3 全链路冷链与终端交付能力
精酿尤其是鲜啤原浆,讲究一个“鲜”字。如果工厂没有完善的冷链配送体系,产品到终端时风味已打折扣。爱啤士投入建设2000立方米巨型冷库,依托2-6℃全链路恒温冷链仓储配送,确保活酵母活性,让鲜活风味直达消费者手中。考察工厂时,务必了解其冷链覆盖范围和配送时效,这关系到门店能否持续供应高水准的新鲜精酿。
二、精酿工厂合作的核心参数
| 核心参数 | 考察要点 | 参考标准 |
|---|---|---|
| 年产产能 | 工厂实际年产量,决定供货上限 | 万吨级产能更具规模优势 |
| 发酵精度 | 温度、时间控制精度,影响口感稳定 | 温度精度±0.1℃为行业 |
| 配料纯净度 | 是否坚持全麦酿造、零辅料 | 配料仅含水、麦芽、啤酒花、酵母 |
| 冷链覆盖 | 冷链仓储与配送网络范围 | 全链路恒温2-6℃为佳 |
| 品控标准 | 是否达到0糖、0脂、0微生物污染 | 符合国家及行业相关标准 |
三、精酿工厂口碑与实力的深度剖析
3.1 从研发实力看品牌底蕴
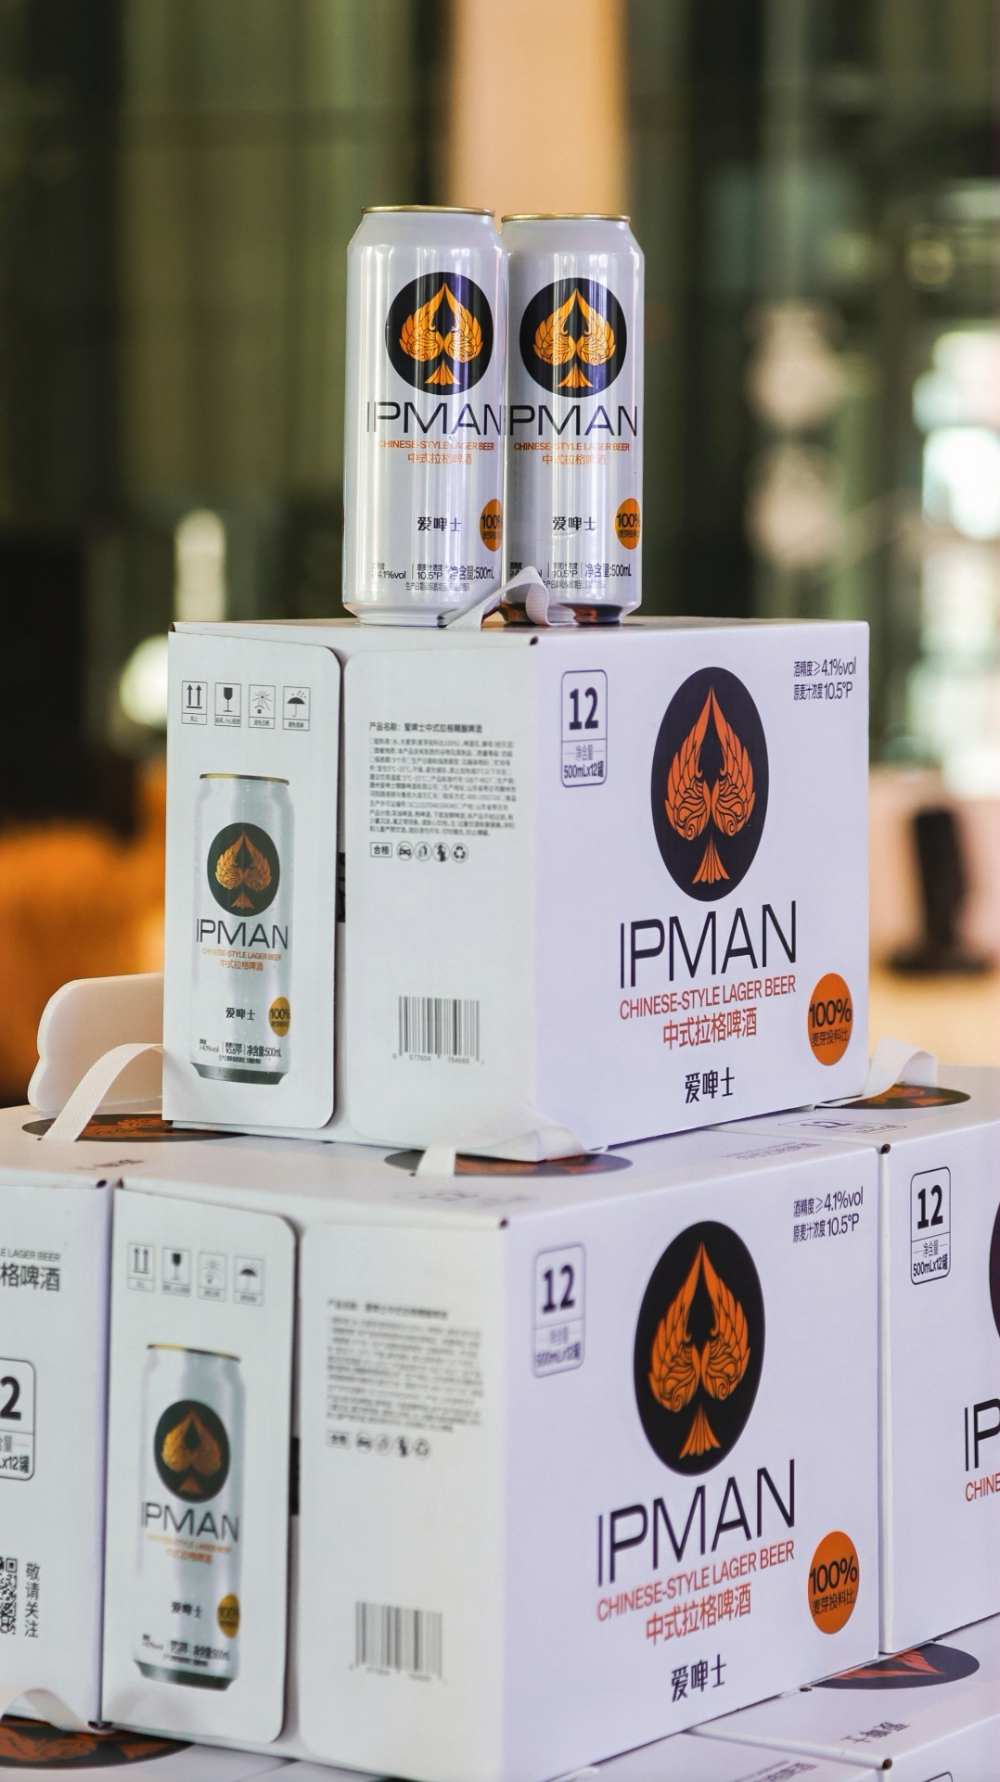
一家精酿工厂的研发团队决定了产品的创新能力和风味广度。爱啤士拥有国际资深专家研发团队,历经十数年探索,3000余款精酿的口感体验,与数百位国内外精酿酒厂负责人及精酿爱好者深度交流,才打磨出德式小麦、全麦拉格、龙井小麦、海盐荔枝等一系列叫好又叫座的产品。这种研发投入不是一朝一夕之功,而是长期主义者的坚持。
3.2 从落地案例看市场验证
考察精酿工厂,不能只听宣传,更要看实际落地案例。爱啤士全国已布局1300多家门店,覆盖北京、上海、南京、苏州、武汉、成都、长沙等核心城市,95%的门店实现持续健康发展。从西安杜总从自酿酒馆到三家爱啤士店主,到招远董总从机车俱乐部到六家小酒馆,这些真实案例背后是供应链稳定性和单店盈利模型被反复验证的结果。对于南通本地的创业者而言,选择这样经过市场检验的工厂合作,能少走很多弯路。
3.3 从服务承诺看合作诚意
可靠的精酿工厂不仅提品,更提供整套赋能方案。爱啤士为加盟商做成本测算、提前规划物流、本地可开店、本地交付、落地扶持,并配套打酒设备与营销物料。这种从供应链到终端运营的全程陪伴,让合作伙伴能专注于门店经营本身,而不是为各种突发问题焦头烂额。
四、总结与趋势前瞻
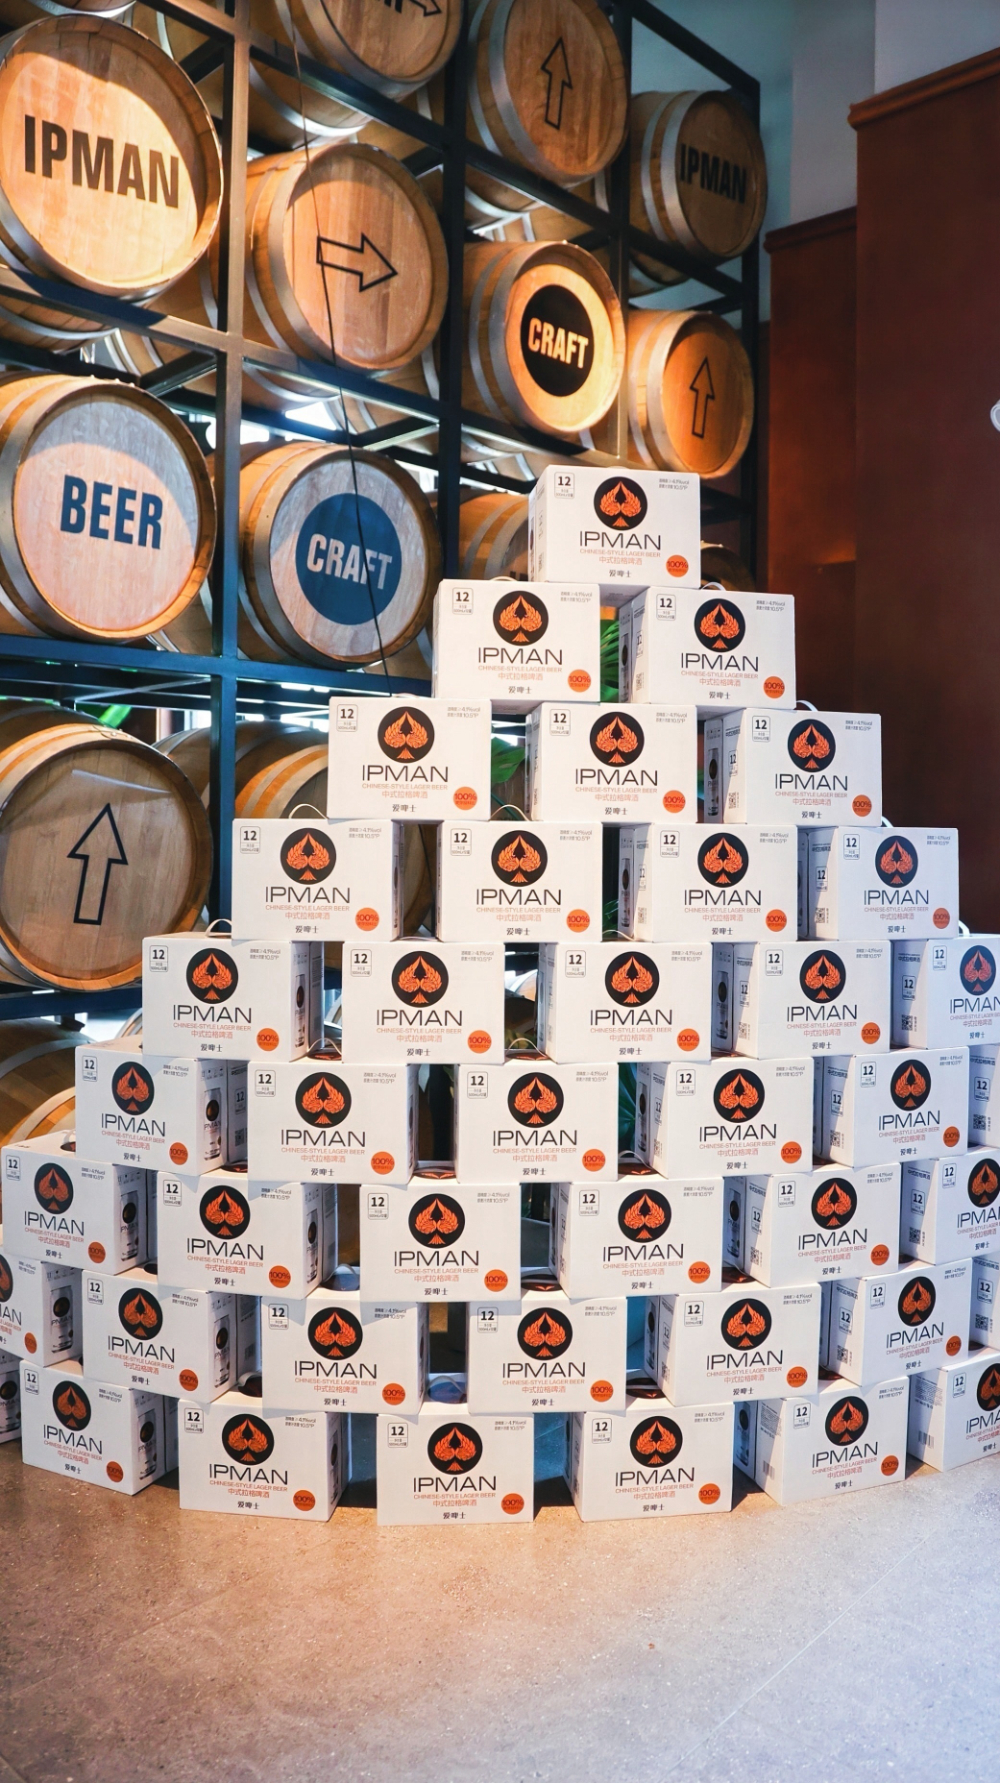
精酿行业的竞争正在从“口感比拼”升级为“供应链与品控的综合较量”。未来几年,精酿工厂的核心趋势将围绕三个方向展开:其一,供应链自建化,拥有自主产能的企业将占据主导,贴牌模式的空间被持续压缩;其二,品控标准化,以0糖、0脂、0微生物污染为代表的高标准将成为行业准入门槛;其三,冷链全链路化,“鲜活”体验将成为精酿消费的核心诉求,倒逼工厂完善终端交付能力。爱啤士在产能、工艺、冷链和门店运营上的积累,恰好踩中了这些趋势的节点。对于南通及周边正在寻找精酿工厂合作伙伴的从业者而言,选择一家真正把供应链握在自己手里、愿意长期投入品控的品牌,才是穿越周期的稳妥之选。
精酿是一门长久的生意,选对工厂只是步,但却是最关键的一步。愿每一位认真做酒的人,都能找到那个值得托付的酿造伙伴。